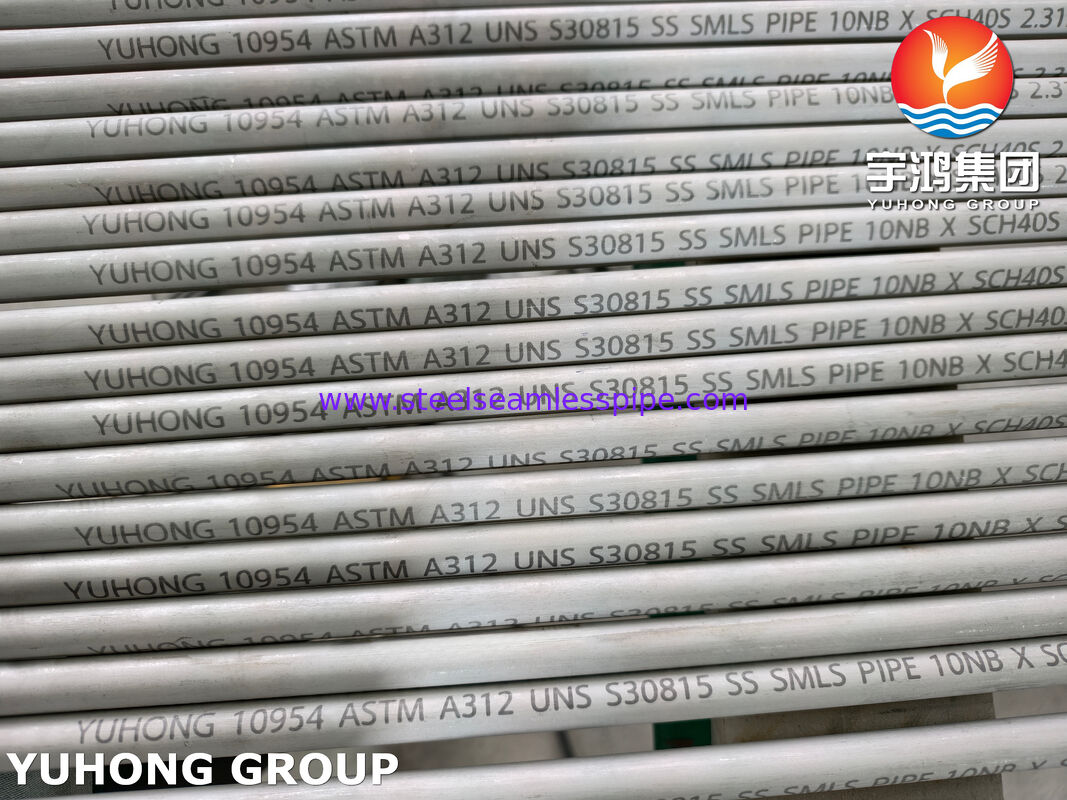
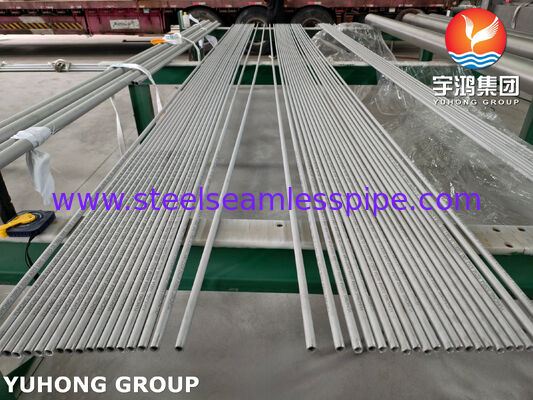
Tubo de acero sin costura ASTM A312 UNS S30815 - Tubo resistente a altas temperaturas y oxidación
ASTM A312 UNS S30815 Tubo de acero sin costura - Tubo resistente a altas temperaturas y oxidación para intercambiadores de calor, hornos y aplicaciones petroquímicas.
Liderazgo de la industria y capacidades de suministro básicas
Yuhong Group Co., Ltd. opera como un fabricante especializado de equipos críticos de transferencia de calor y componentes de contención de presión.y certificaciones TS para recipientes a presión, para apoyar la producción de intercambiadores de calor de forma tubular, enfriadores de aire y calentadores a fuego.Somos reconocidos por nuestra competencia técnica en aplicaciones de tubos de intercambiadores de calor de alta temperatura, especialmente en secciones de convección de hornos de refinería., salidas de reformadores y servicio de craqueo de etileno, donde la fiabilidad del tubo afecta directamente el tiempo de actividad de la unidad.
Más allá del suministro de tubos terminados, proporcionamos servicios de fabricación integrados de paquetes, incluida la flexión en U, el aleteo y la fabricación completa de hojas / deflectores / canales de tubos.Esto permite un estricto control de la interfaz dimensional desde el tubo hasta el paquete de intercambiador completo.
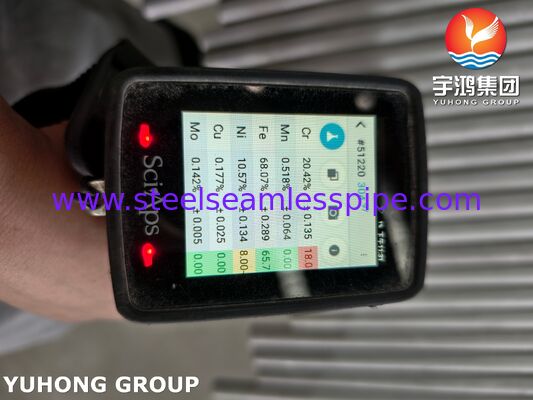
Composición química (ASTM A312 UNS S30815)
La resistencia a altas temperaturas y la resistencia a la oxidación de la aleación se derivan de su equilibrio controlado de cromo, níquel y nitrógeno con adiciones de tierras raras.La composición cumple estrictamente los requisitos del cuadro 1 de la norma ASTM A312.
| El elemento |
Composición (%) |
| El carbono (C) |
0.05 a 0.10 |
| Manganeso (Mn) |
≤ 2 años00 |
| Fósforo (P) |
≤ 0045 |
| El sulfuro (S) |
≤ 0030 |
| El silicio (Si) |
1.40 a dos. ¿Qué quieres?00 |
| El cromo (Cr) |
20.0 a 22 años.0 |
| El níquel (Ni) |
10.0 a 12.0 |
| El contenido de nitrógeno (N) |
0.14 a cero.20 |
| Cerio (Ce) |
0.03 a cero.08 |
| El hierro (Fe) |
Saldo de las cuentas |
Requisitos de fabricación y protocolo de ensayo
Según la norma ASTM A312, los tubos S30815 sin costura se producen mediante procesos de acabado en caliente o en frío.
- Tratamiento térmico:El recocido de la solución a 1040-1150°C seguido de un enfriamiento rápido para preservar la estructura totalmente austenítica y el nitrógeno en solución sólida.
- Pruebas por norma:Se realizarán en cada tubo el ensayo de aplanamiento, el ensayo de brida (para tamaños ≤ NPS 6), el ensayo de dureza y el ensayo hidrostático (o el ensayo eléctrico no destructivo según la norma ASTM E213/E309).
- Las tolerancias de las dimensiones:El diámetro exterior, el grosor de la pared y la rectitud se comprueban con arreglo a las tablas 3 y 4 de la norma ASTM A312 para garantizar la adaptación con los orificios de las láminas de los tubos y los soportes de los deflectores.
Nota del proceso crítico:La postformación (doblaje en U) requiere una nueva recocción de la solución, a menos que se realice en condiciones completamente recocidas y con un radio de flexión ≥ 3 × O.D., según las reglas reconocidas de los recipientes a presión.Nuestra operación de flexión interna controla la ovalidad y el adelgazamiento de la pared dentro de los límites permitidos de la sección VIII de ASME.
Capacidades de fabricación y grados de materiales compatibles
Suministramos tubos S30815 integrados con componentes complementarios:
| Componente |
Compatibilidad y calificaciones del material |
| Las hojas de tubos / deflectores |
Las placas SA-240 304/304L, 316/316L o S30815 |
| Canales / cabezas |
El número de unidades de carga de la unidad de carga de la unidad de carga de la unidad de carga será el siguiente: |
| Los elementos de ajuste y las bridas |
A182 F304/F316 - soldados o forjados |
| Los tubos de flexión en U |
S30815, 304H, 321H, 347H, aleación 800H/825 |
Todos los componentes compatibles están diseñados bajo las mismas normas ASTM/ASME para evitar el desajuste galvánico o de expansión térmica a temperaturas de servicio elevadas.
Escenarios de aplicación
Este tubo sin costuras está diseñado para un funcionamiento sostenido en:
- Las bobinas de radiante y de convección de los calentadores/hornos- calentadores de proceso, tubos reformadores, bobinas de agrietamiento.
- Exchanger de calor de caja y tubo- donde la temperatura del proceso de entrada exceda de 650°C.
- Las demás partidas de los demás- en los servicios aéreos de condensación a alta temperatura.
- Unidades de recuperación de calor residual- incluidos los tubos de cola y los pozos térmicos.
Ventajas técnicas, características clave y servicios personalizados
- Resistencia a la oxidación:La adición de Si y Ce promueve una escala de óxido estrechamente adherente, reduciendo el desprendimiento durante el ciclo térmico (probado según ASTM G54 a 1100 °C).
- Fuerza de arrastramiento:La dispersión fina de nitritos proporciona un mayor esfuerzo de ruptura de 105 horas en comparación con el 304H en la banda de 650-900 °C.
- Fabricabilidad:Excelente para la flexión en caliente, el dibujo en frío y la soldadura (GTAW con relleno ER308LSi correspondiente).
- Servicios de aduanas:Ofrecemos corte de longitud fija, U-doblaje con radio adaptado a TEMA R / C / B, y pasivación de explosión de perlas / decapado para una mayor limpieza.
Preguntas frecuentes (FAQ)
P: ¿Cuál es la temperatura máxima de funcionamiento continuo para el tubo sin costura S30815?
R: En atmósferas oxidantes, funcionamiento hasta 1150 °C de forma intermitente y 1100 °C de forma continua, siempre que la tensión de la pared del tubo se mantenga por debajo de la tensión permitida por la norma ASME para este grado.
P: ¿Cómo se compara S30815 con 304H para el servicio de intercambiadores de calor?
R: S30815 ofrece una resistencia a la oxidación superior y una mayor resistencia al calor debido a su mayor contenido de Si y N. Se prefiere cuando el deslizamiento a altas temperaturas es una preocupación de diseño,mientras que el 304H sigue siendo adecuado para un menor costo, las de medianas temperaturas.
P: ¿Requiere la norma UNS S30815 un tratamiento térmico posterior a la soldadura (PWHT)?
R: No - debido a su estructura totalmente austenítica y su nivel de ferrita controlado (< 5 FN), el PWHT no es obligatorio por ASTM o ASME para la mayoría de los servicios, pero es aconsejable normalizarlo después de una formación en frío pesada.